


Sie haben uns einen Pantone-Farbfächer geschickt und eine Visualisierung freigegeben. Das erste Muster trifft ein, Ihr Team hält es unter die Bürolampe, und jemand sagt: “Das ist nicht die Farbe, die wir ausgewählt haben.” Genau diese Diskrepanz ist Thema dieses Artikels.
Die meisten Markenteams betrachten die Zwinge als kleine Metallhülse, die die Borsten am Griff befestigt. Aus produktionstechnischer Sicht ist sie das farbempfindlichste Bauteil der gesamten Bürste. Sie besteht aus Metall, ist reflektierend, befindet sich zwischen zwei anderen farbigen Teilen und wird chemisch – nicht gedruckt – veredelt.
Wenn Sie einem Hersteller von maßgefertigten Make-up-Pinseln einen Pantone-Code übergeben, bitten Sie ihn im Grunde: “Reinigen Sie diese Farbe in eine Aluminiumhülse, sodass sie unter Ladenbeleuchtung, bei Tausenden von Einheiten, in verschiedenen Färbebädern und auf unterschiedlichen Legierungschargen immer gleich aussieht.” Die Farbanpassung der Hülsen ist eine Wissenschaft für sich, denn jedes einzelne Wort in diesem Farbsatz hat seine eigene Farbvarianz. Es ähnelt eher dem Färben von Stoffen als dem Streichen einer Wand.
Die Aufgabe ist einfach. Wir möchten, dass Sie als Produkt- oder Designverantwortlicher verstehen, was bei der Anodisierung Ihrer Hülse in unserer Produktionshalle passiert, wo es zu Farbabweichungen kommen kann und welche Angaben Sie in Ihr Datenblatt aufnehmen sollten, damit die erste Farbmusterung möglichst genau den gewünschten Wert liefert. Markenteams, die dies erfolgreich umsetzen, halbieren die Anzahl der benötigten Farbmuster.
Anodisieren ist nicht Lackieren. Beim Lackieren wird eine Farbschicht auf ein Substrat aufgetragen; beim Anodisieren dringt die Farbschicht in das Substrat ein. Genau dieser Unterschied ist der Grund dafür, dass die Farbanpassung von Hülsen so funktioniert, wie sie es tut.
Hier die Kurzfassung: Eine Aluminium-Rohhülse wird vorbehandelt (Reinigung und Ätzung), um eine chemisch einheitliche Oberfläche zu erzielen. Anschließend wird sie in ein Schwefelsäure-Elektrolytbad getaucht, wo durch elektrischen Strom eine poröse Aluminiumoxidschicht auf dem Metall entsteht – typischerweise wenige Mikrometer dick, farblos und voller mikroskopisch kleiner Poren. Die Hülse wird dann in ein Färbebad überführt. Der Farbstoff dringt in die Poren ein. Abschließend wird die Hülse versiegelt, üblicherweise in kochendem Wasser oder einem Nickelacetatbad. Dadurch werden die Poren geschlossen und der Farbstoff eingeschlossen.
Die endgültige Farbe der Zwinge entsteht durch den Farbstoff, der sich in der Oxidschicht des Metalls befindet und durch einen lichtdurchlässigen, keramikartigen Film sichtbar ist. Daher besitzt eine eloxierte Aluminiumzwinge eine Tiefe und Leuchtkraft, die mit Lack nicht erreicht werden kann. Aus diesem Grund kann dieselbe Pantone-Referenzfarbe auf Aluminium subtil anders wirken als auf einem Farbmuster – und die Wahl der Oberflächenstruktur (matt, seidenmatt oder glänzend) beeinflusst die Farbwirkung, selbst wenn die Farbstoffrezeptur unverändert bleibt.
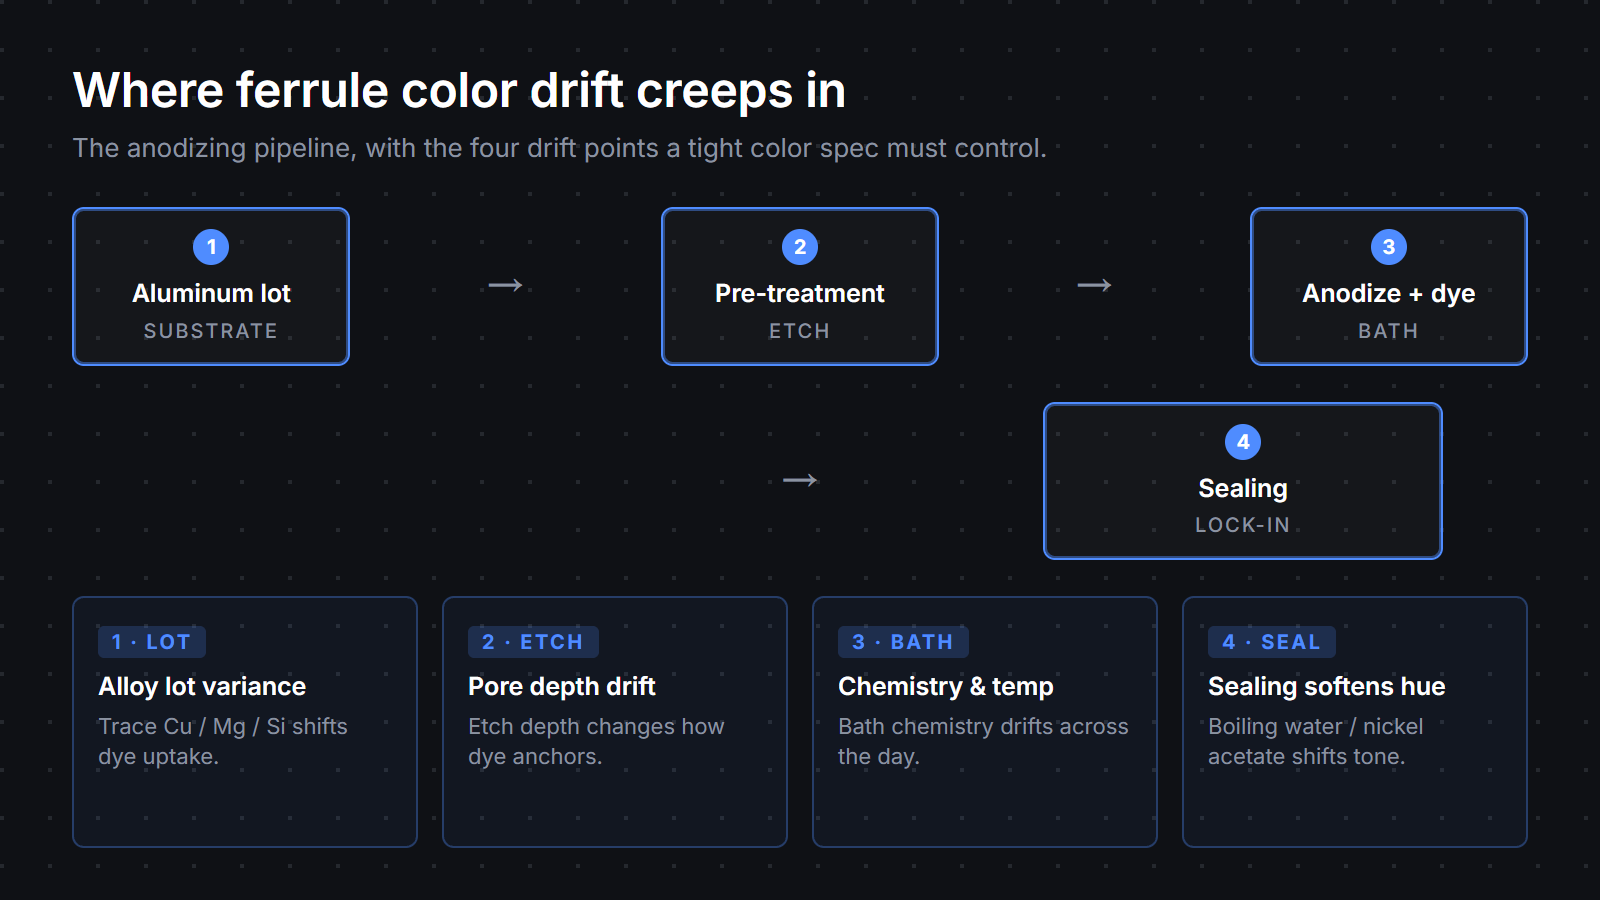
Sobald man versteht, dass Anodisieren ein chemischer Wachstumsprozess ist, werden die Stellen, an denen sich Fehlstellen einschleichen können, deutlich. In unserer Produktionshalle gibt es vier solcher Stellen, und eine präzise Farbspezifikation muss jede einzelne berücksichtigen.
Chargenabweichungen bei Aluminiumlegierungen. Zwei Aluminiumchargen, die dieselbe Legierungsspezifikation erfüllen, können dennoch Farbstoffe unterschiedlich schnell aufnehmen. Geringfügige Unterschiede im Kupfer-, Magnesium- oder Siliziumgehalt beeinflussen das Wachstum der Oxidschicht und damit die Farbstoffanhaftung. Wir verwenden zwar kontrollierte Legierungsquellen, aber Chargenabweichungen sind dennoch vorhanden. Deshalb gleichen wir die Chargen anhand eines gespeicherten Master-Chips ab und nicht allein anhand des digitalen Pantone-Farbtons.
Oberflächenvorbereitung und Vorbehandlung. Die Ätztiefe bestimmt die Porosität der Oxidschicht und damit die Farbstoffaufnahme des Metalls. Ist die Ätzung zu gering, wirkt die Farbe blass. Ist sie zu tief, wird die Farbe intensiver als vorgegeben, mitunter begleitet von einem leichten Schleier. Die chemische Zusammensetzung der Vorbehandlung muss auf die jeweilige Legierung abgestimmt und über den gesamten Tag konstant gehalten werden.
Chemie des Anodisierungsbades und Temperaturdrift. Schwefelsäurekonzentration, Stromdichte und Badtemperatur beeinflussen die Dicke der Oxidschicht und die Porenstruktur. Ein Bad, das nachmittags wärmer ist als um 8 Uhr morgens, liefert Ferulen, deren Werte sich um eine halbe Stufe von denen der Morgencharge unterscheiden. Wir überwachen das Bad kontinuierlich, und die Aufgabe des Bedieners besteht darin, die Parameter während der gesamten Schicht in einem engen Bereich zu halten.
Der Versiegelungsschritt. Das Versiegeln schließt die Poren, verändert aber leicht Farbton und Glanz. Versiegelungen mit kochendem Wasser sind schonender; Nickelacetat-Versiegelungen sind haltbarer, können aber einen kühlen Ton um eine halbe Nuance wärmer machen. In einem koreanischen K-Beauty-Programm haben wir ein mattes Roségold exakt vom Chip abgeglichen, und der Versiegelungsschritt milderte den Farbton um eine halbe Nuance ab. Wir haben eine Überprüfung des Versiegelungsschritts in die Master-Spezifikation aufgenommen, und der zweite Durchlauf lag innerhalb von ΔE 1 gegenüber dem freigegebenen Chip.
Vier Schritte, vier Einflussfaktoren. Sie verstärken sich gegenseitig. Eine Spezifikation, die einen davon ignoriert, ist wie ein Glücksspiel bei den anderen.
Markenteams genehmigen viele Zwingenfarben direkt am Bildschirm. Das ist verständlich – das Designsystem ist in Figma hinterlegt, das Markenhandbuch liegt als PDF vor und die Pantone-Farbbibliothek ist direkt im Farbfeld verfügbar. Das Problem ist jedoch, dass all dies nicht dem tatsächlichen Aussehen der fertigen Zwinge entspricht.
Ein Computermonitor ist ein RGB-Display, das Farben erzeugt, indem es rotes, grünes und blaues Licht auf das Auge projiziert. Eine fertige Ferrule hingegen ist eine reflektierende Metalloberfläche; sie leuchtet selbst nicht und zeigt das Licht der Umgebung, gefiltert durch die lichtdurchlässige Oxid- und Farbstoffschicht. Kein Monitorkalibrierungsprofil kann diese Diskrepanz beheben, da es sich nicht um ein Kalibrierungsproblem, sondern um ein Problem des Substrats handelt.
Dann kommt die Beleuchtung ins Spiel. Eine Aderendhülse wirkt unter Tageslicht (D65, 5000–6500 K) anders als unter warmem Bürolicht (3000 K), einem Smartphone-Bildschirm oder unter Schienenbeleuchtung im Einzelhandel. Eine EU-Marke für Clean Beauty gab anhand eines digitalen Farbmusters einen champagnerfarbenen Goldton frei, doch die produzierten Aderendhülsen erschienen ihnen unter ihrer Ladenbeleuchtung leicht grünlich. Die Farbstoffchemie war korrekt, die Prüfumgebung jedoch nicht. Eine einzelne physische Freigabe unter D65-Licht behob das Problem, und die nächste Charge wurde im korrekten Farbton ausgeliefert.
Die Oberflächenstruktur verstärkt diesen Effekt. Matte Farben streuen das Licht und wirken gedämpft. Satin hingegen gibt die meisten Farben am besten wieder. Glänzende Farben wirken leuchtender und zeigen kleinste Unebenheiten. Derselbe Pantone-Farbton erscheint in drei verschiedenen Oberflächenstrukturen für das Auge als drei verschiedene Farben, selbst wenn die Farbrezeptur identisch ist. Auf einem Monitor ist davon nichts zu sehen.
Die gute Nachricht: Eine präzise Spezifikation minimiert die Abweichungen bereits vor Beginn der Bemusterung. Wir investieren lieber eine Woche in die korrekte Spezifikation, als drei Wochen mit einem Muster zu verhandeln, mit dem Ihr Team unzufrieden ist. Nachfolgend finden Sie die Checkliste, die wir Produktverantwortlichen zum Start eines neuen Ferrule-Programms aushändigen.
Gibt man einer Fabrik diese sieben Artikel, verschwinden die meisten Probleme der ersten Testphase. Gibt man ihnen nur einen Pantone-Code, tappen beide Seiten im Dunkeln.
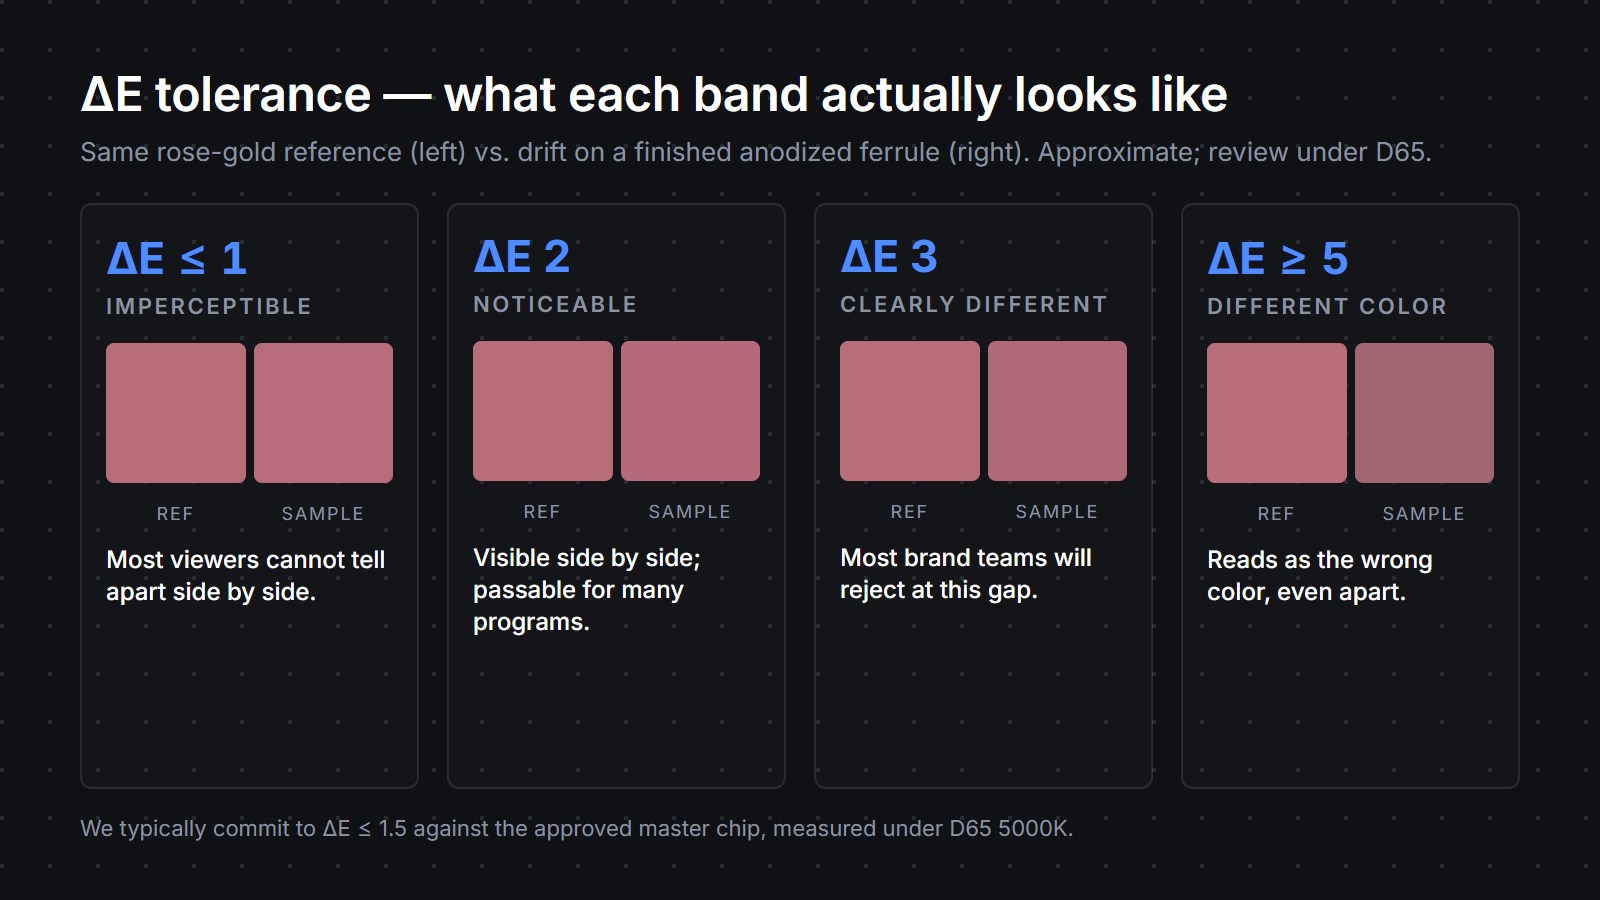
Hinweis zu ΔE für Leser, die mit diesem Begriff noch nicht vertraut sind: ΔE ist das standardisierte quantitative Maß für den Farbunterschied zwischen zwei Proben. Gemessen wird es mit einem Spektralphotometer in einem definierten Farbraum und unter definierten Lichtverhältnissen. Bei einem ΔE-Wert um 1 erkennt das geschulte Auge einen Unterschied im direkten Vergleich; bei einem ΔE-Wert um 3 nehmen die meisten Verbraucher einen Unterschied aus einer Armlänge Entfernung wahr. Behandeln Sie ΔE als relevanten Fachbegriff – er wird in Ihren Verträgen Verwendung finden.
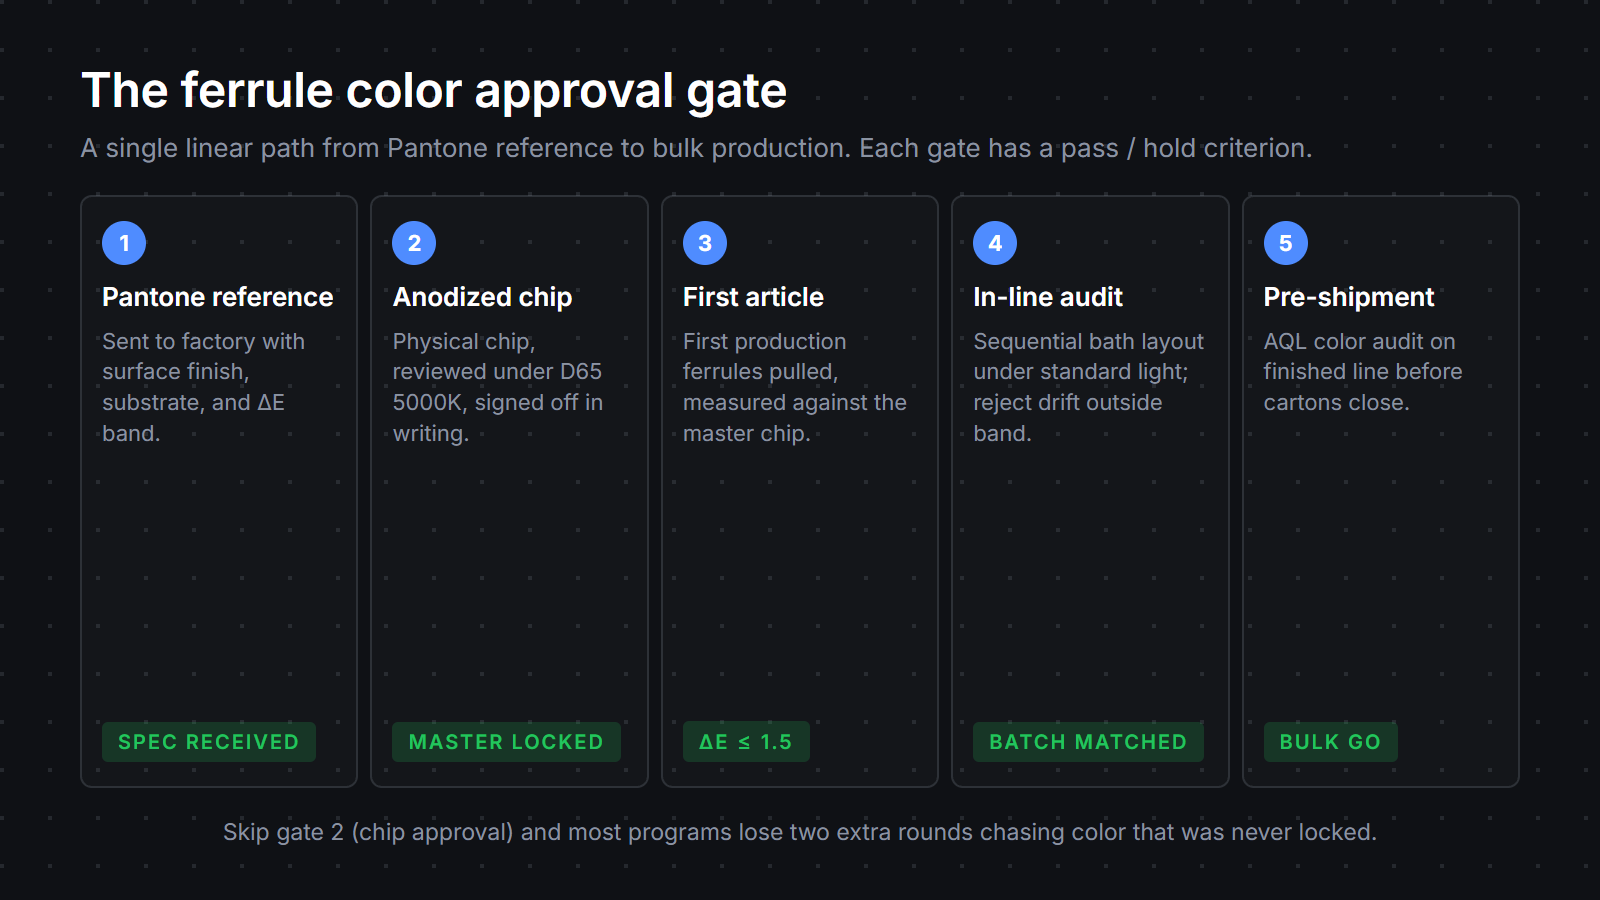
Dies ist der Teil des Prozesses, den niemand außerhalb einer echten Make-up-Pinselfabrik zu Gesicht bekommt, deshalb möchten wir ihn Ihnen kurz erläutern.
Wenn ein neues Farbprogramm für Aderendhülsen startet, fertigen wir zunächst drei bis fünf eloxierte Farbmuster mit leichten Abweichungen von der Zielfarbstoffrezeptur an. Diese werden auf einem Betrachtungstisch unter einer D65-Lampe (5000 K) vor einem neutralgrauen Hintergrund neben der Referenzfarbe des Herstellers platziert. Unser Farbverantwortlicher wählt das am besten passende Muster aus und passt die Rezeptur so lange an, bis ein einzelnes Farbmuster innerhalb des vereinbarten ΔE-Bereichs mit der Referenzfarbe übereinstimmt. Dieses Farbmuster wird zum Master. Wir archivieren ein Duplikat in unserer Farbmusterwand – einem physischen Archiv aller freigegebenen Master aus allen durchgeführten Programmen –, um es Monate später für eine Nachbestellung abrufen zu können.
Die Serienproduktion erfolgt anschließend in sequenzieller Badanordnung. Die Ferrulen aus jedem Bad werden entnommen, gespült, versiegelt und in Trays unter derselben D65-Lampe platziert, unter der auch der Masterchip freigegeben wurde. Der Anlagenbediener entnimmt jedem Tray eine Probe und vergleicht sie direkt mit dem Masterchip. Alle Proben, die außerhalb der ΔE-Toleranz liegen, werden aussortiert und erneut geprüft. Hierfür gibt es keine Abkürzung – eine spektrophotometrische Messung ist zwar hilfreich, aber die visuelle Kontrolle unter standardisiertem Licht deckt Abweichungen auf, die eine numerische Messung nicht erkennt, wie beispielsweise eine geringfügige Farbtonverschiebung, die nur bei bestimmten Betrachtungswinkeln sichtbar ist.
Die Mitarbeiter lernen, die Farbe einer Aderendhülse durch Tastprüfung zu beurteilen. Ein frisch aus dem Färbebad entnommenes Stück wirkt feucht und etwas dunkler; man muss wissen, wie sich die Farbe nach dem Versiegeln entwickelt. Die Farbmusterwand ist das kollektive Gedächtnis, das dieses Wissen über Jahre und Mitarbeiter hinweg bewahrt. Eine US-amerikanische Indie-Marke versuchte einmal in drei Durchgängen, ein tiefes Marineblau zu erzielen, weil ihr Team die Muster unter warmem 3000K-Bürolicht prüfte, während wir die Farbanpassung unter D65 durchführten. Die Aderendhülsen sahen unter D65 perfekt aus, unter ihrem warmen Licht jedoch leicht violett. Durch die Standardisierung des Prüflichts konnte der Aufwand für das nächste Programm von drei auf einen Durchgang reduziert werden.
Die Farbprüfung an der Endfertigungslinie ist der letzte Kontrollpunkt. Bevor die Aderendhülsen verpresst und montiert werden, landet eine letzte Chargenprobe auf dem Prüftisch. Wir bewerten die Charge anhand des Masterprodukts, erfassen die Farbabweichung (ΔE) und geben die Charge entweder frei oder sperren sie. Dieses Protokoll wird zusammen mit den Produktionsunterlagen geführt und dient als Nachweis für die Versandkontrolle durch Dritte.
Da beim Anodisieren die Farbe in das Metall eingearbeitet und nicht nur aufgetragen wird, verhält sich derselbe Pantone-Farbton auf Aluminium anders als auf einem Papiermuster. Untergrund, Oberflächenstruktur (matt/seidenmatt/glänzend) und die Beleuchtung beeinflussen den wahrgenommenen Farbton. Wir empfehlen daher stets, vor der Serienfertigung ein physisches, anodisiertes Farbmuster – und nicht ein digitales – freizugeben. In der Praxis kann derselbe Pantone-Farbton je nach Legierungscharge, Ätztiefe, Farbstoffbadzusammensetzung und Versiegelung wärmer oder kälter wirken. Legen Sie das Farbmuster und die Beleuchtungsnorm fest und prüfen Sie beides.
Eine Spezifikation, die ein Werk erfüllen kann, umfasst sechs Punkte: die Pantone- oder LAB-Referenz, die Oberflächenbeschaffenheit (matt/seidenmatt/glänzend), das Substrat (Aluminiumlegierung oder ‘abgeglichener Farbmusterchip’), den Prüfstandard (D65 5000K ist der gängige Standard), den zulässigen ΔE-Bereich im Vergleich zum freigegebenen Farbmusterchip (wir verpflichten uns üblicherweise zu ΔE ≤ 1,5) und die Freigabe der Erstmusterprüfung vor der Serienfertigung. Ohne diese Punkte wird die Farbabstimmung zu einem Hin und Her subjektiver Meinungen anstatt zu einem messbaren Qualitätskontrollschritt. Wir empfehlen Unternehmen, alle sechs Punkte bereits beim Kick-off-Meeting festzulegen, nicht erst nach der ersten Runde.
Mit einem präzisen Spezifikationsblatt und der Freigabe eines physischen Farbmusters zu Beginn liegen die meisten Ferrule-Farben bereits in der zweiten Runde innerhalb von ΔE 1,5. Ohne diese Freigabe führen Marken oft drei bis vier Runden durch und stellen dennoch Farbabweichungen in der Produktion fest. Der wichtigste Faktor, der die Farbabweichungen beschleunigt, ist die Festlegung der Prüfbeleuchtung auf D65 vor der ersten Runde. Markenteams, die Muster unter warmem Bürolicht oder auf Handybildschirmen prüfen, suchen nach Farbabweichungen, die nur unter diesen nicht standardisierten Bedingungen auftreten. Durch die Standardisierung der Beleuchtung verschwinden die meisten wahrgenommenen Probleme.
Nein. Kunststoffhülsen werden üblicherweise lackiert oder farbinjiziert, was eigene Schwankungen mit sich bringt (Lackdicke, Trocknungsbedingungen, Chargenzusammensetzung des Lacks), und die meisten Kunststoffhersteller verwenden unterschiedliche Referenzverfahren. Kupferhülsen bleiben oft unbehandelt oder sind nur leicht lackiert, wobei die Farbe durch die natürliche Metallpatina und nicht durch ein Farbstoffsystem entsteht. Die von uns beschriebenen, anodisierungsspezifischen Abweichungsquellen – Legierungschargenschwankungen, Ätztiefe, Zusammensetzung des Farbbads, Versiegelung – gelten nur für anodisiertes Aluminium. Für jedes Substrat gelten separate Spezifikationen; das Prinzip der Freigabe anhand eines physikalischen Chips bleibt weiterhin gültig.
ΔE (Delta E) ist die Standardmetrik für die wahrgenommene Farbdifferenz. Vereinfacht gesagt: ΔE ≤ 1 ist für die meisten Betrachter nicht wahrnehmbar, ΔE ≥ 2 ist im direkten Vergleich erkennbar, ΔE ≥ 3 ist deutlich anders und ΔE ≥ 5 wirkt wie eine andere Farbe. Für die Farbabstimmung der Zwinge anhand eines Master-Chips legen wir in der Produktion üblicherweise einen ΔE-Wert von ≤ 1,5 fest. Die größte Verbesserung, die die meisten Marken bei ihrem ersten OEM-Projekt für Make-up-Pinsel vornehmen können, ist, den Hersteller zu bitten, den zulässigen ΔE-Bereich schriftlich anzugeben und die Messung unter D65-Beleuchtung mit einem kalibrierten Spektralphotometer durchzuführen.
