


Le point de vue d'une usine sur ce que prouve réellement l'approbation d'un échantillon — et ce qu'elle ne prouve pas — entre un prototype approuvé et une production de 5 000 unités.
Une hypothèse courante concernant la production de brosses par les fabricants d'équipement d'origine (OEM) est la suivante :
Échantillon approuvé → lancement de la production → livraison du même pinceau.
Du point de vue de la fabrication, la séquence réelle que nous observons ressemble davantage à ceci :
Échantillon approuvé → la validation du processus commence → la capacité de production en série doit être prouvée séparément.
Sur un diagramme de Gantt, ces éléments peuvent sembler identiques. En réalité, ils ne le sont pas. La première version part du principe qu'approuver un pinceau parfait revient à approuver un système capable de le reproduire. C’est à cette hypothèse que la plupart des plaintes que nous entendons concernant le passage de l’échantillon à la production trouvent leur origine.
Cet article traite de ce qui se trouve dans cet espace vide — et, surtout, de ce qu'il n'est pas.
Avant d'aller plus loin, il convient de préciser ceci : Les échantillons sont importants. Beaucoup.
Certains articles du secteur dramatisent l'écart entre les échantillons et la production en suggérant que les échantillons sont presque dénués de sens. “ L’échantillon vous ment. ” Ce n'est pas ce que nous constatons. Un échantillon de mauvaise qualité ne conduit presque jamais à une production de qualité. Si un échantillon présente une forme incorrecte, une densité incorrecte ou un comportement de ramassage incorrect, ces problèmes s'aggravent au lieu de s'améliorer à grande échelle.
L'inverse est également vrai. Un échantillon de qualité est généralement le premier signe que l'usine a bien compris le cahier des charges. Cela signifie que la couche de fibre appropriée a été sélectionnée, que l'architecture du faisceau a été correctement spécifiée et que les décisions concernant le placement des fibres et le choix des férules ont été mûrement réfléchies. Sans cela, rien en aval de l'échantillonnage ne peut fonctionner.
L'échantillonnage est donc bien réel. Mais le travail ne s'arrête pas là.
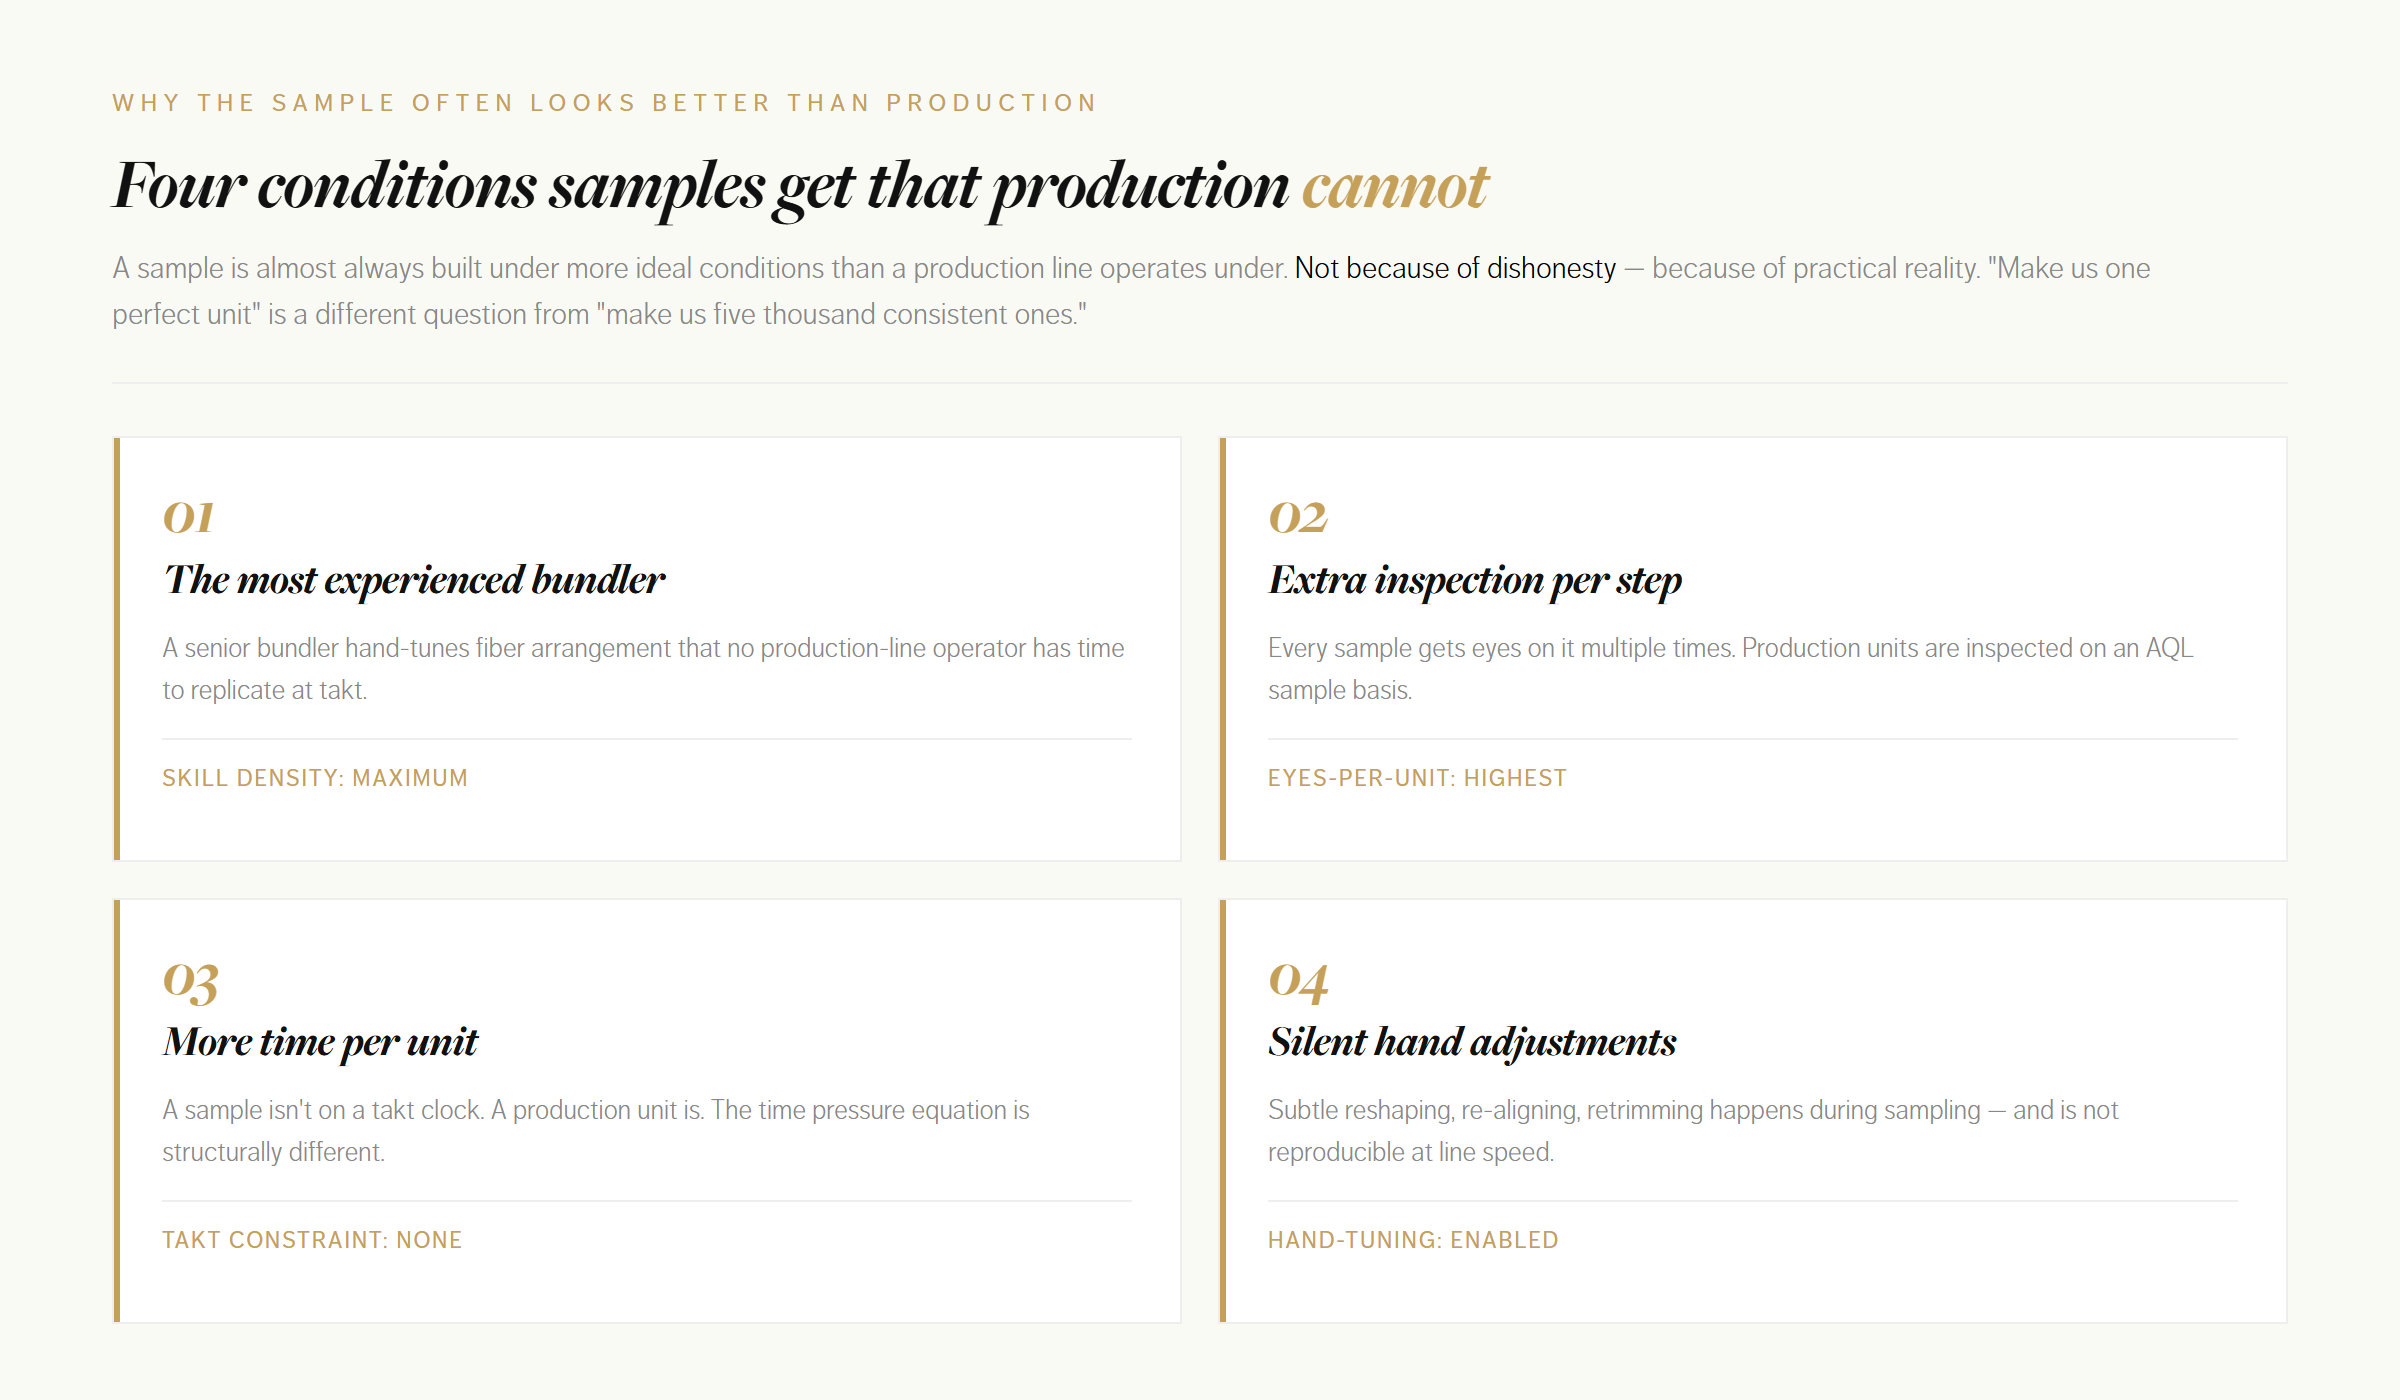
Voici un élément que la plupart des cahiers des charges de marque ne prennent pas en compte : Un échantillon est presque toujours fabriqué dans des conditions plus idéales que celles dans lesquelles fonctionne la chaîne de production. Non pas par malhonnêteté, mais par souci de réalité pratique.
Un échantillon comprend généralement :
Rien de tout cela n'est malhonnête. C'est la conséquence naturelle du fait que “ faire de nous une unité parfaite ” est une question fondamentalement différente de “ faire de nous cinq mille unités cohérentes ”.” Les marques qui ne tiennent pas compte de cette différence dès le départ sont souvent surprises par la suite.
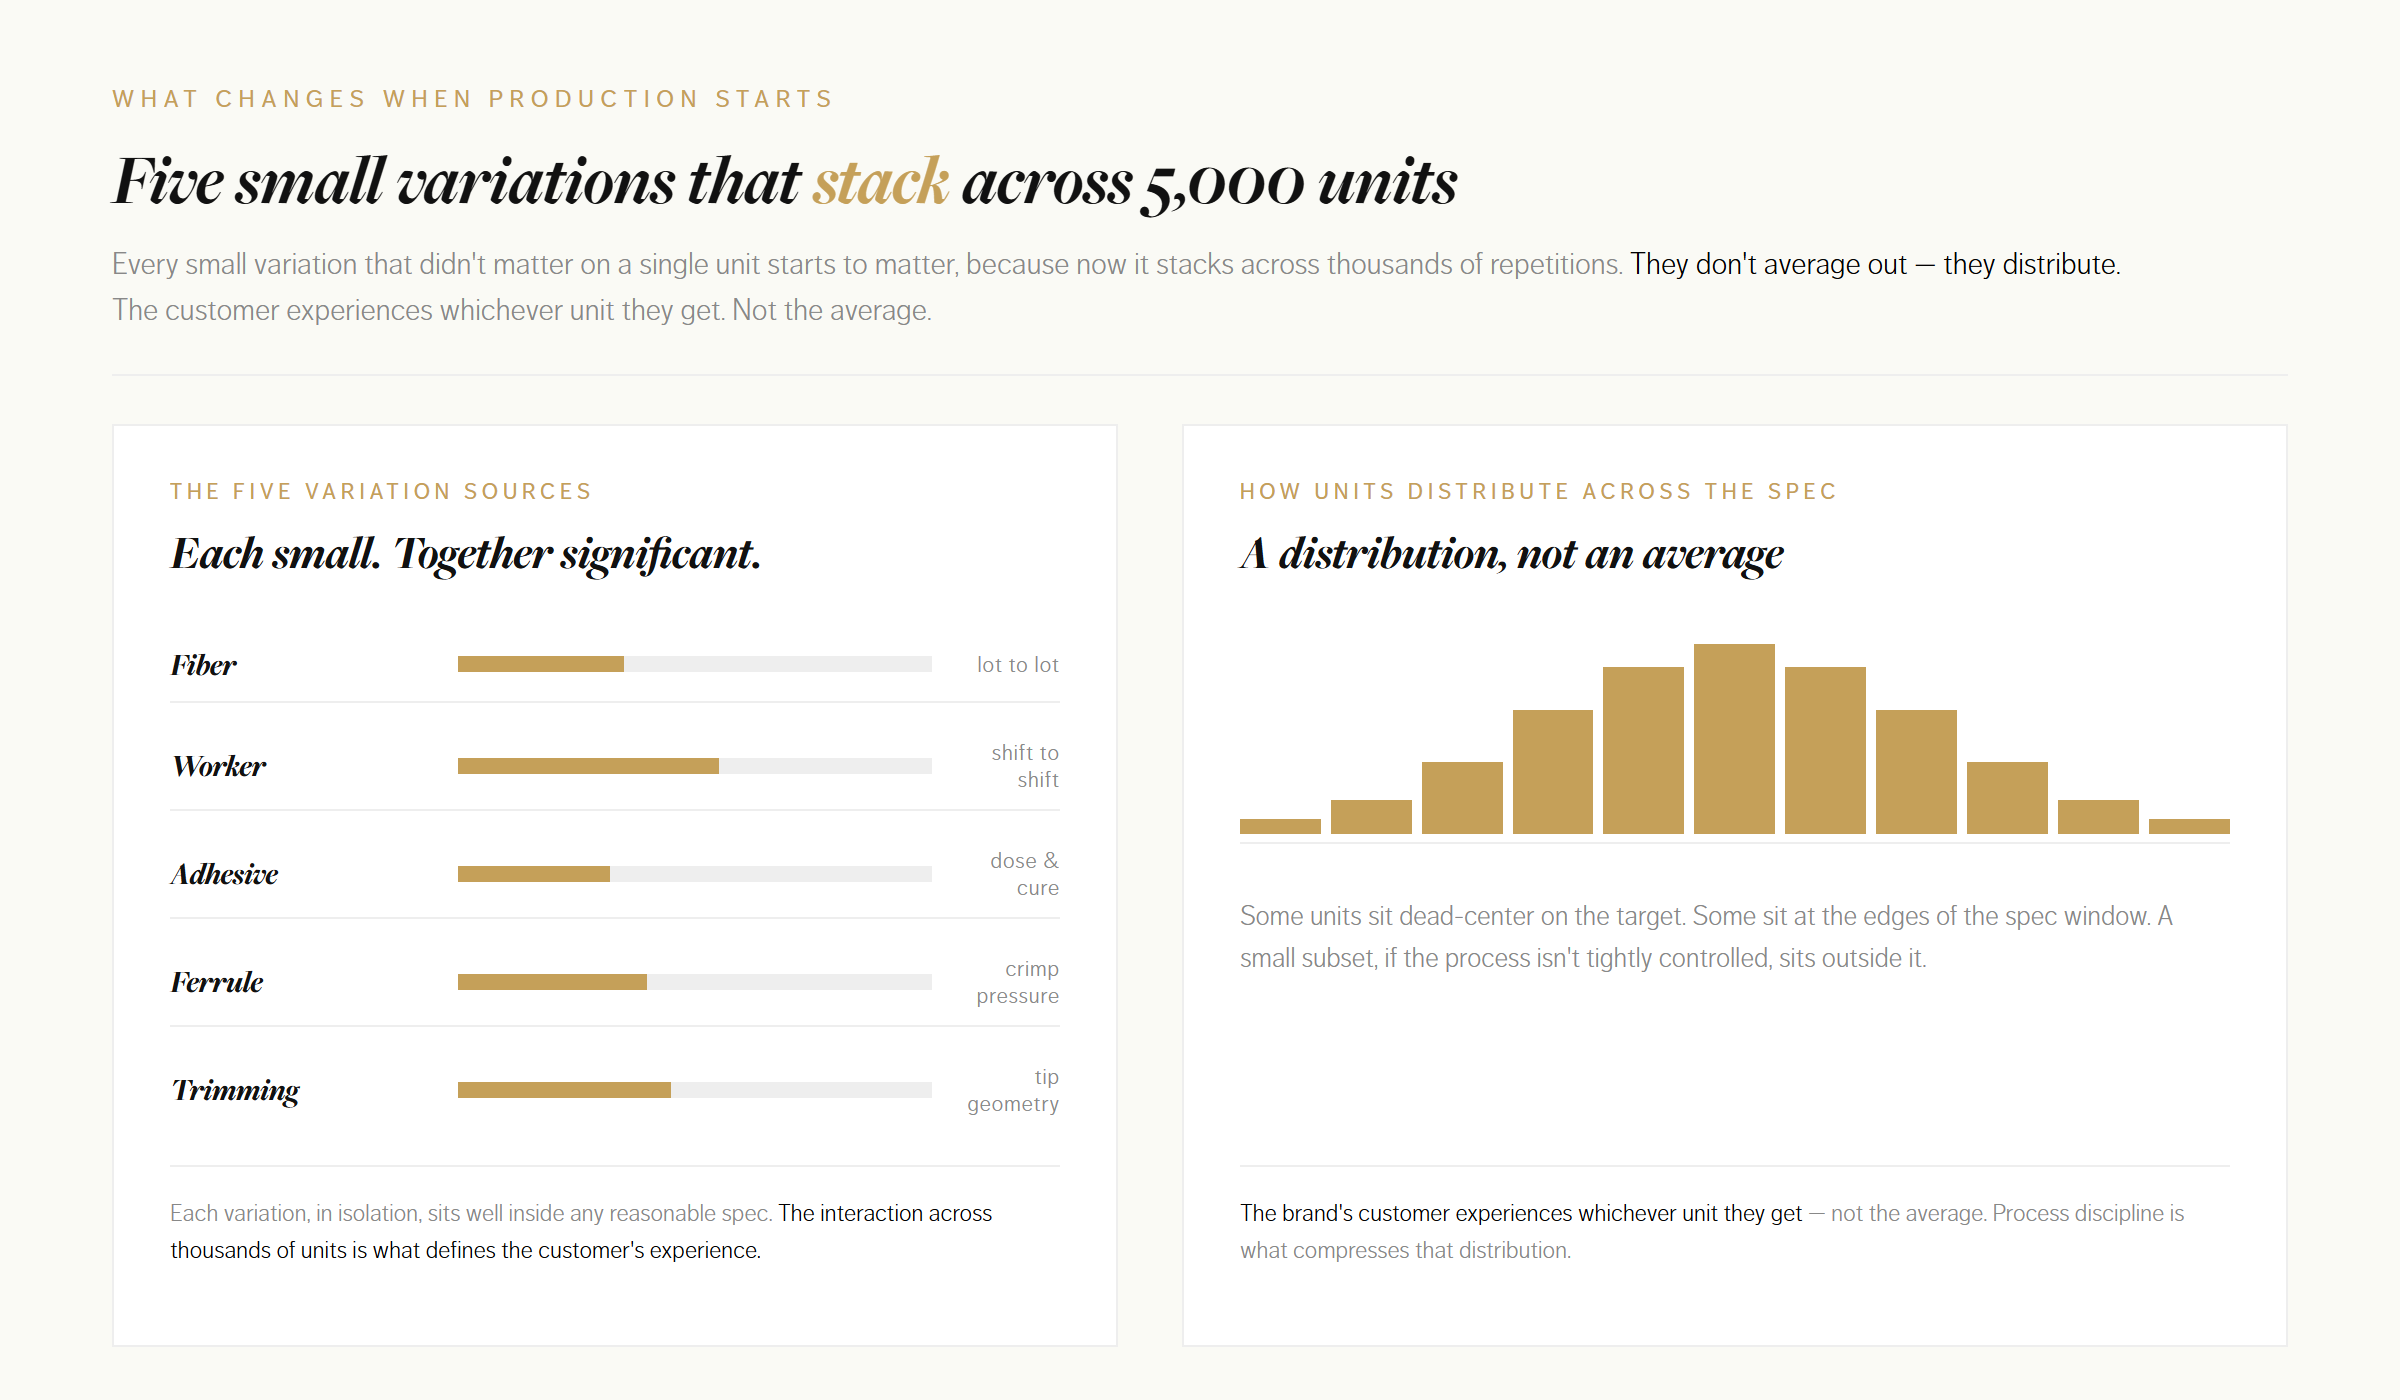
Lorsqu'une brosse passe de la phase d'échantillonnage à une production de 5 000 unités, quelque chose de subtil mais d'important se produit. Chaque petite variation qui n'avait pas d'importance sur une seule unité commence à en avoir — car elle s'accumule désormais sur des milliers de répétitions.
Les variations qui apparaissent à l'échelle de la production :
Chacune de ces variations est mineure prise individuellement. Sur 5 000 unités, les valeurs ne s'équilibrent pas en moyenne, elles se répartissent. Certaines unités se situent exactement au centre de la cible de spécification. D'autres se situent en périphérie. Un petit nombre, si le processus n'est pas rigoureusement contrôlé, se situe en dehors de cette cible.
L'expérience client de la marque est unique, quel que soit le produit reçu. Elle n'est pas standard.
Le recadrage le plus utile que nous proposons à nos partenaires de marque lors de la revue de préproduction est le suivant :
La bonne question n'est pas “ peut-on fabriquer une brosse parfaite ? ” mais “ peut-on en fabriquer cinq mille qui se comportent de la même manière ? ”
Ce sont deux questions de fabrication très différentes. Les réponses varient considérablement d'une usine à l'autre.
Une usine capable de répondre “ oui ” à la première question et “ non ” à la seconde est une usine qui peut séduire une marque par des échantillons et la décevoir lors de la livraison. Nous l'avons constaté suffisamment souvent pour savoir que… Les usines qui livrent régulièrement des commandes en gros conformes à l'échantillon approuvé sont celles qui ont été conçues en répondant d'abord à la deuxième question.
C'est à ce moment-là que se déroule la véritable évaluation du constructeur. Pas lors de l'approbation de l'échantillon.
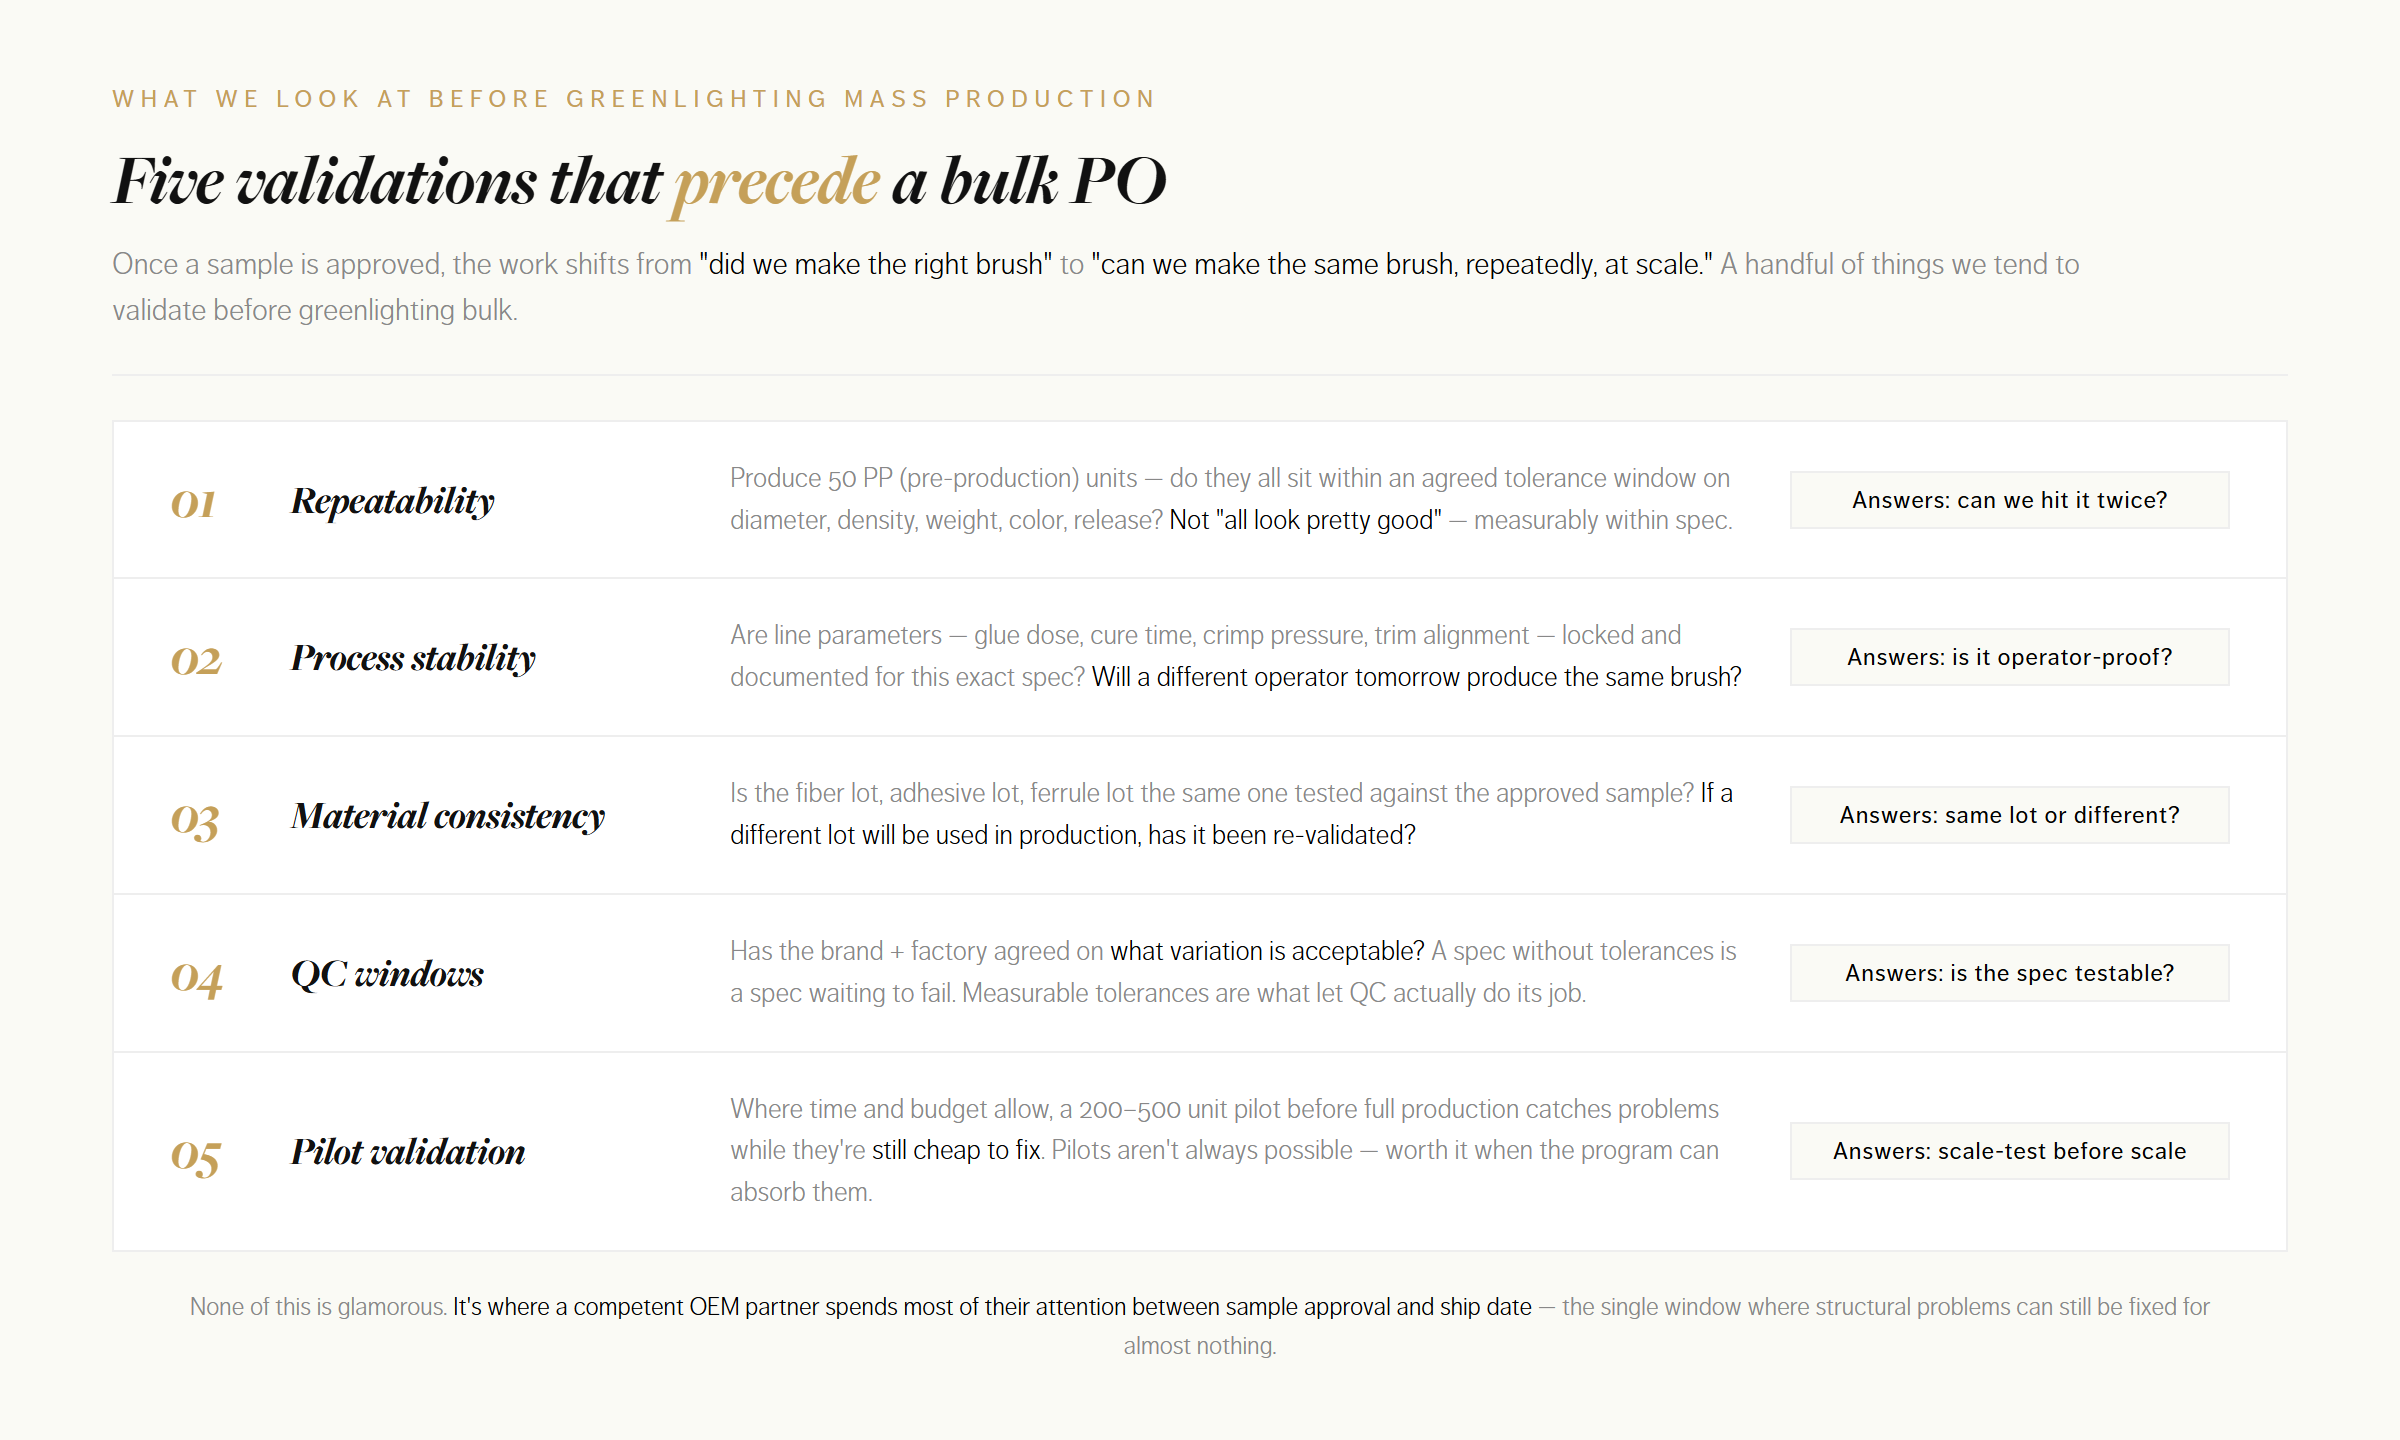
Une fois l'échantillon approuvé, le travail passe à autre chose. “ Avons-nous fabriqué la bonne brosse ? ” à “ Peut-on fabriquer le même pinceau, de manière répétée et à grande échelle ? ” Voici quelques éléments que nous avons tendance à vérifier avant de passer une commande groupée :
Répétabilité. Peut-on produire 50 unités PP (pré-production) qui respectent toutes les tolérances convenues ? Pas seulement des unités “ presque parfaites ”, mais des unités mesurables conformes aux spécifications en termes de diamètre, de densité, de poids, de couleur et de comportement au démoulage.
Stabilité du processus. Nos paramètres de production (dose de colle, temps de polymérisation, pression de sertissage, alignement des découpes) sont-ils figés et documentés pour cette spécification précise ? Si un autre opérateur utilise la même ligne demain, produira-t-il la même brosse ?
Cohérence du matériau. Le lot de fibres, le lot d'adhésif et le lot de viroles sont-ils identiques à ceux testés par rapport à l'échantillon approuvé ? Si un lot différent est utilisé en production, a-t-il été revalidé par rapport à la même norme ?
Fenêtres QC. La marque et l'usine se sont-elles mises d'accord sur Quelle variation est acceptable ? Une spécification sans tolérances est une spécification vouée à l'échec. Une plage de tolérance mesurable est ce qui permet au contrôle qualité de remplir efficacement sa fonction.
Validation pilote. Lorsque le temps et le budget le permettent, la réalisation d'un projet pilote de 200 à 500 unités avant la production en série permet de détecter les problèmes à un stade où leur correction reste peu coûteuse. Les projets pilotes ne sont pas toujours possibles, mais ils sont judicieux lorsque le programme peut les intégrer.
Rien de tout cela n'est glamour. C'est pourtant là qu'un partenaire OEM compétent concentre l'essentiel de son attention entre l'approbation de l'échantillon et la date d'expédition.
Réduire ce risque ne nécessite pas une expertise pointue en matière de fabrication du côté de la marque. Quelques mesures pratiques peuvent s'avérer utiles :
Aucun de ces procédés n'élimine totalement la variation entre l'échantillon et la production. Ils la réduisent.
Un échantillon de mauvaise qualité est généralement un signe avant-coureur.
Un échantillon de qualité est généralement bon signe.
Mais aucune des deux ne répond à la question la plus importante en matière de fabrication — Est-il possible de fabriquer le même pinceau de manière constante, des milliers de fois, sur plusieurs équipes, sur plusieurs lots, sur plusieurs opérateurs ?
Parce que dans le secteur manufacturier, La qualité ne se mesure pas à la meilleure brosse du marché, mais à la ressemblance qu'elle a avec les 4 999 brosses suivantes.
Si vous prévoyez un programme de pinceaux en 2026 — notamment un premier lancement ou une reformulation majeure —, nous serons ravis de vous expliquer en détail en quoi consiste la validation de la répétabilité en préproduction avant la validation de la commande en gros. Le travail effectué durant cette période fait souvent toute la différence entre un lancement réussi et un lancement source de mauvaises surprises.
Il s'agit d'une étape d'un ensemble plus vaste — voir le tableau complet Processus d'échantillonnage des pinceaux de maquillage, de l'idée à l'approbation de la production.
Non, mais un échantillon satisfaisant est le premier signe que l'usine a bien compris le cahier des charges. Son approbation prouve que la conception et les choix de matériaux étaient judicieux. La capacité de production – à savoir si cinq mille unités peuvent être fabriquées de manière constante – est une question distincte qui est validée par des contrôles de répétabilité, la stabilité du processus et la constance des matériaux entre le lot d'échantillons et le lot de production.
Un échantillon est généralement confectionné dans des conditions optimales : un emballeur expérimenté, des contrôles supplémentaires à chaque étape, un temps de fabrication plus long et des ajustements manuels non reproductibles à la cadence de production. Rien de tout cela n'est malhonnête. C'est la conséquence naturelle du fait que fabriquer une seule unité parfaite est une tout autre affaire que d'en fabriquer cinq mille conformes.
Un échantillon de préproduction (PP) est fabriqué directement sur la ligne de production, avec le lot de fibres, d'adhésif et de viroles destiné à la production en série. Contrairement à un échantillon d'homologation – qui peut être ajusté manuellement par un assembleur expérimenté –, un échantillon PP vise à prouver que le processus de production lui-même, et pas seulement la conception, permet de respecter les spécifications approuvées à grande échelle.
La question la plus pertinente est celle de la répétabilité : l’usine peut-elle produire 50 unités PP dont toutes les dimensions se situent dans la plage de tolérance convenue ? Viennent ensuite la stabilité du processus (les paramètres de la ligne sont-ils verrouillés ?), la constance des matériaux (les mêmes lots sont-ils testés par rapport à l’échantillon approuvé ?) et les fenêtres de contrôle qualité (les tolérances sont-elles bien définies ?). Une commande pilote de 200 à 500 unités, lorsque le programme le permet, constitue l’étape de validation la plus fiable.
